Katalog · Werk
Runline Hydraulics ist nicht ein Werk, sondern mehrere Fertigungsstandorte in Zhuji, und jeder von ihnen stellt sein eigenes Produkt her. Diese Spezialisierung ergibt ein besseres Verhältnis von Preis und Qualität als ein einzelnes Werk „für alles“.
Eine Pressfassung, ein Flansch und ein Adapter gehen von verschiedenen Rohlingen aus und brauchen verschiedene Maschinen und Regime. Die Fassung wird am besten aus Draht kalt gestaucht und danach im Ofen geglüht; der Flansch wird geschmiedet und gefräst; der Adapter wird auf einem Automaten mit Stangenlader aus Stangenmaterial gedreht. Ein Standort, der eine Sache macht, richtet Maschinen, Leute und Prüfung auf diese eine Sache ein, und das Teil kostet weniger als in einem Universalwerk, wo dieselben Maschinen von Fassungen auf Flansche umgerüstet werden.
Für den Käufer sieht das aus wie ein Katalog und ein Vertrag: Der Auftrag wird im Lager in Zhuji zusammengestellt und verlässt Ningbo in einem Container. Welcher Standort welche Position gefertigt hat, steht in der Chargenkennzeichnung.
Fünf Standorte, fünf Produkte

Pressfassungen
Pressfassungen für Geflecht-, Spiral- und PTFE-Schläuche.
Kaltstauchen aus Draht und Stange, Wärmebehandlung nach dem Umformen, damit die Fassung unter den Pressbacken fließt statt zu reißen. Bohrung und Wanddicke bei jeder Charge geprüft.

Kleine Schlaucharmaturen
Nippel und Schlaucharmaturen von DN6 bis DN25 — der mengenmäßig größte Teil des Katalogs.
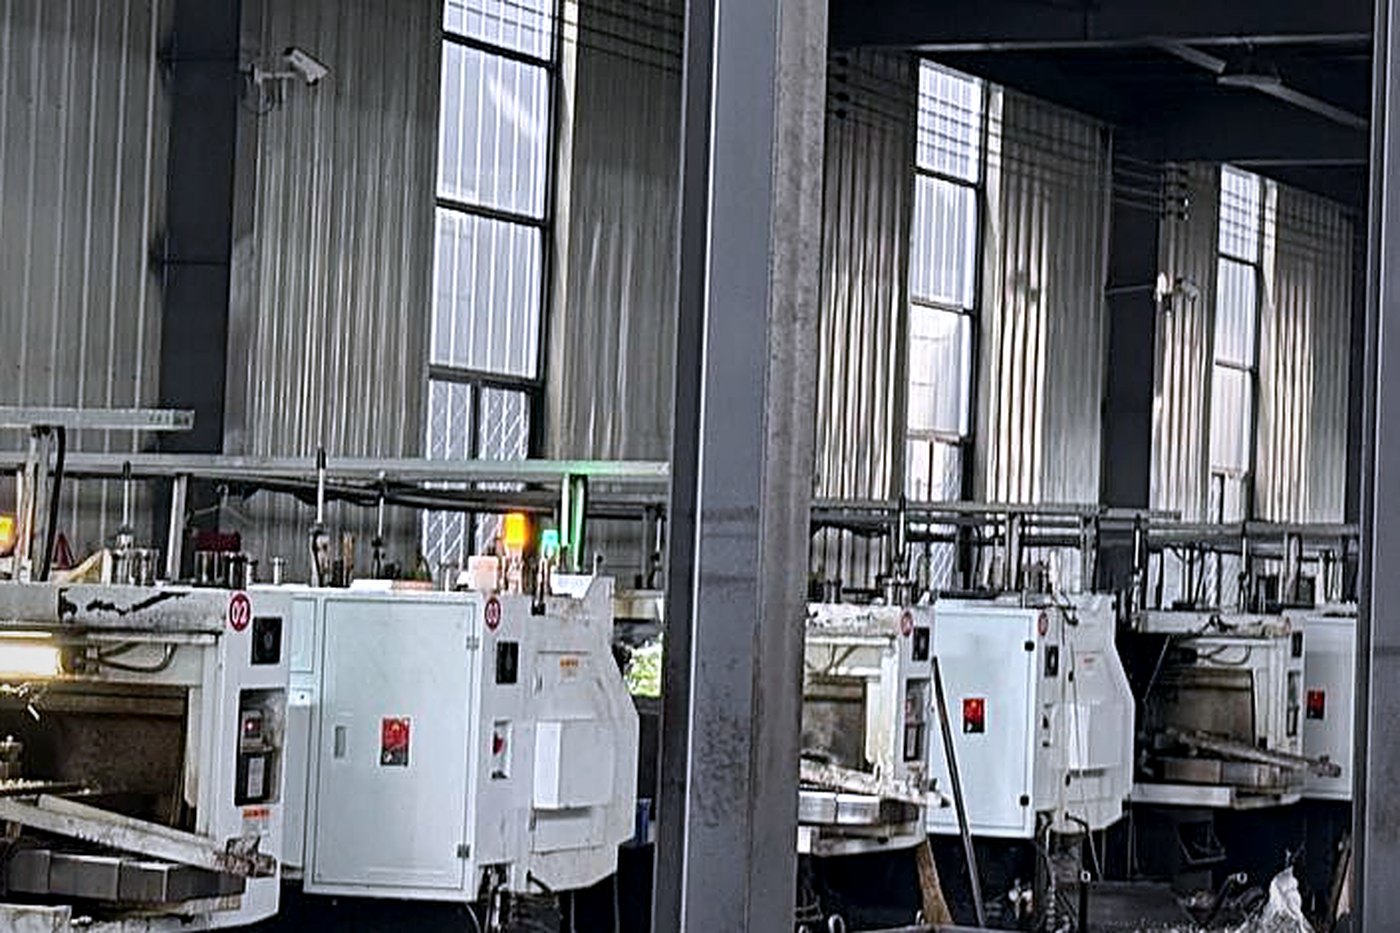
Drehautomaten mit Stangenlader, CNC, Betrieb rund um die Uhr. Gewinde und Dichtkegel werden bei jeder Einrichtung gelehrt.

Große Schlaucharmaturen
Armaturen von DN32 bis DN51 und darüber, schwere Winkel, Sonderausführungen.
Ein eigener Standort mit größeren Maschinen und Gesenken: Großteile stehen nicht in einer Warteschlange mit Massenteilen — das ist für beide teuer.

Flansche
SAE-Flanschköpfe 3000 und 6000 psi, gerade, 45° und 90°, sowie Flansche nach ISO 6162.
Gesenkschmieden, Fräsen und Drehen auf Bearbeitungszentren, Prüfung der Ebenheit der Dichtfläche und des O-Ring-Sitzes.

Adapter und Rohrverschraubungen
Adapter in allen Gewindesystemen des Katalogs und Schneidringverschraubungen nach DIN 2353.
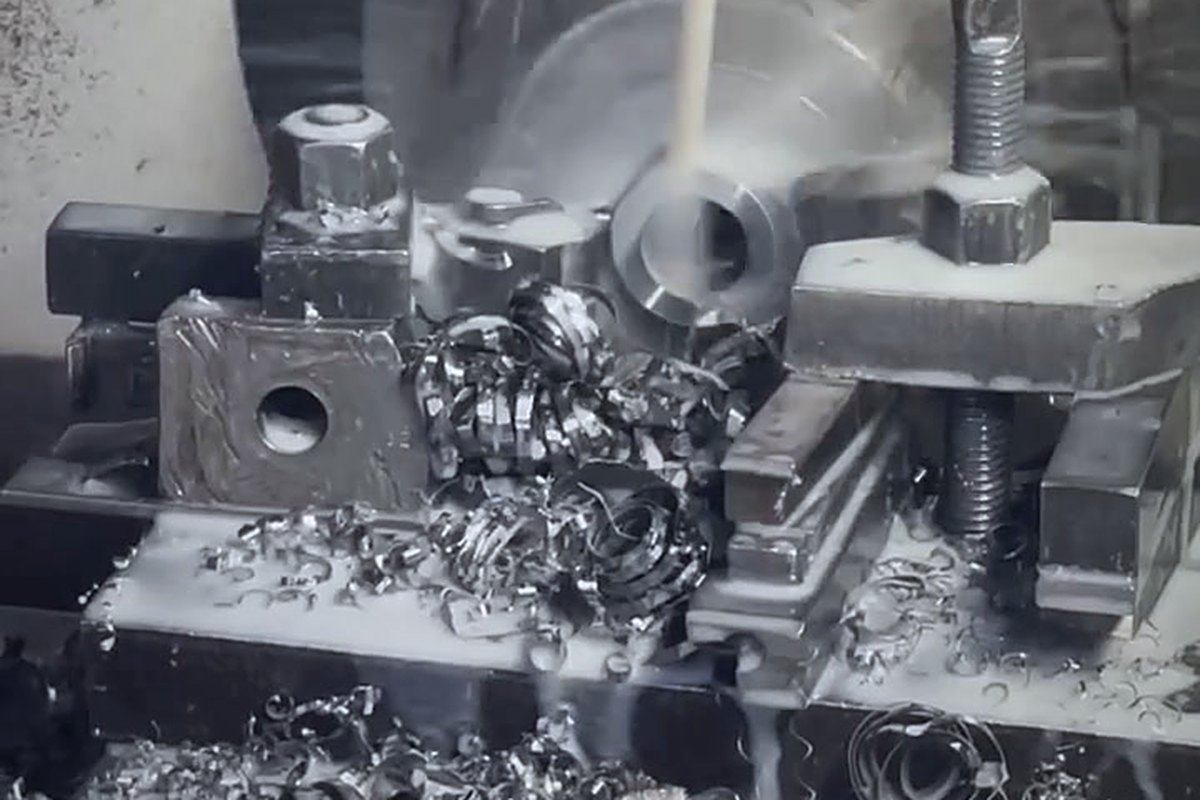
Stangenbearbeitung auf Mehrspindelautomaten und CNC, geschmiedete Winkel- und T-Körper, vollständige Gewindeprüfung für BSP, JIC, ORFS, metrisch und NPT.
Ausrüstung und Prüfung
Alle Standorte arbeiten mit moderner Ausrüstung: CNC-Dreh- und Fräsmaschinen, stangengeladene Automaten, Kaltstauchpressen, Wärmebehandlungsöfen und eigene Verzinkungslinien. Maschinen werden erneuert, wenn die Serien wachsen, nicht wenn sie verschlissen sind.
Die Qualitätskontrolle ist am Eingang und am Ausgang aufgebaut. Eingang: Der Stahl wird geprüft — Güte gegen das Lieferantenzeugnis und stichprobenweise chemische Analyse, Zustand von Stange und Draht. Ausgang: Jede Charge wird auf Gewinde mit Lehren, Maße nach Zeichnung, Schichtdicke und Salzsprühbeständigkeit an Begleitblechen geprüft. Prüfberichte stellen wir auf Anfrage bereit.
Wie die Rohlinge entstehen, warum Pressfassungen geglüht werden und aus welchen Stählen die Teile bestehen, beschreibt ausführlich der Artikel „Fertigungsablauf“.
In den Hallen
Senden Sie uns Ihre Teileliste
Eine Tabelle, ein Foto einer Armatur oder eine Seite aus dem Katalog eines Mitbewerbers. Wir melden uns mit Preisen, Kartonmengen und der Containerauslastung.