Каталог · Производство
Runline Hydraulics — это не один завод, а несколько производственных площадок в Чжуцзи, и каждая из них делает свой продукт. Такая специализация даёт лучшее соотношение цены и качества, чем один завод «на всё».
У муфты, фланца и адаптера разные заготовки, разные станки и разные режимы. Муфту выгодно штамповать из проволоки в холодном виде, а потом отжигать в печи; фланец — ковать и фрезеровать; адаптер — точить из прутка на автомате с податчиком. Площадка, которая делает одно, настраивает под это и оборудование, и людей, и приёмку, а стоимость детали получается ниже, чем на универсальном производстве, где одни и те же станки переналаживают с муфт на фланцы.
Для покупателя это выглядит как один каталог и один договор: заказ собирается на консолидационном складе в Чжуцзи и уходит одним контейнером из Нинбо. Какая площадка сделала какую позицию, видно по маркировке партии.
Пять площадок — пять продуктов

Муфты
Обжимные муфты для оплёточного, навивочного и фторопластового рукава.
Холодная высадка из проволоки и прутка, термообработка после штамповки, чтобы муфта текла под кулачками пресса, а не трескалась. Контроль внутреннего диаметра и толщины стенки на каждой партии.

Фитинги малых размеров
Штуцеры и фитинги РВД от DN6 до DN25 — самая массовая часть каталога.
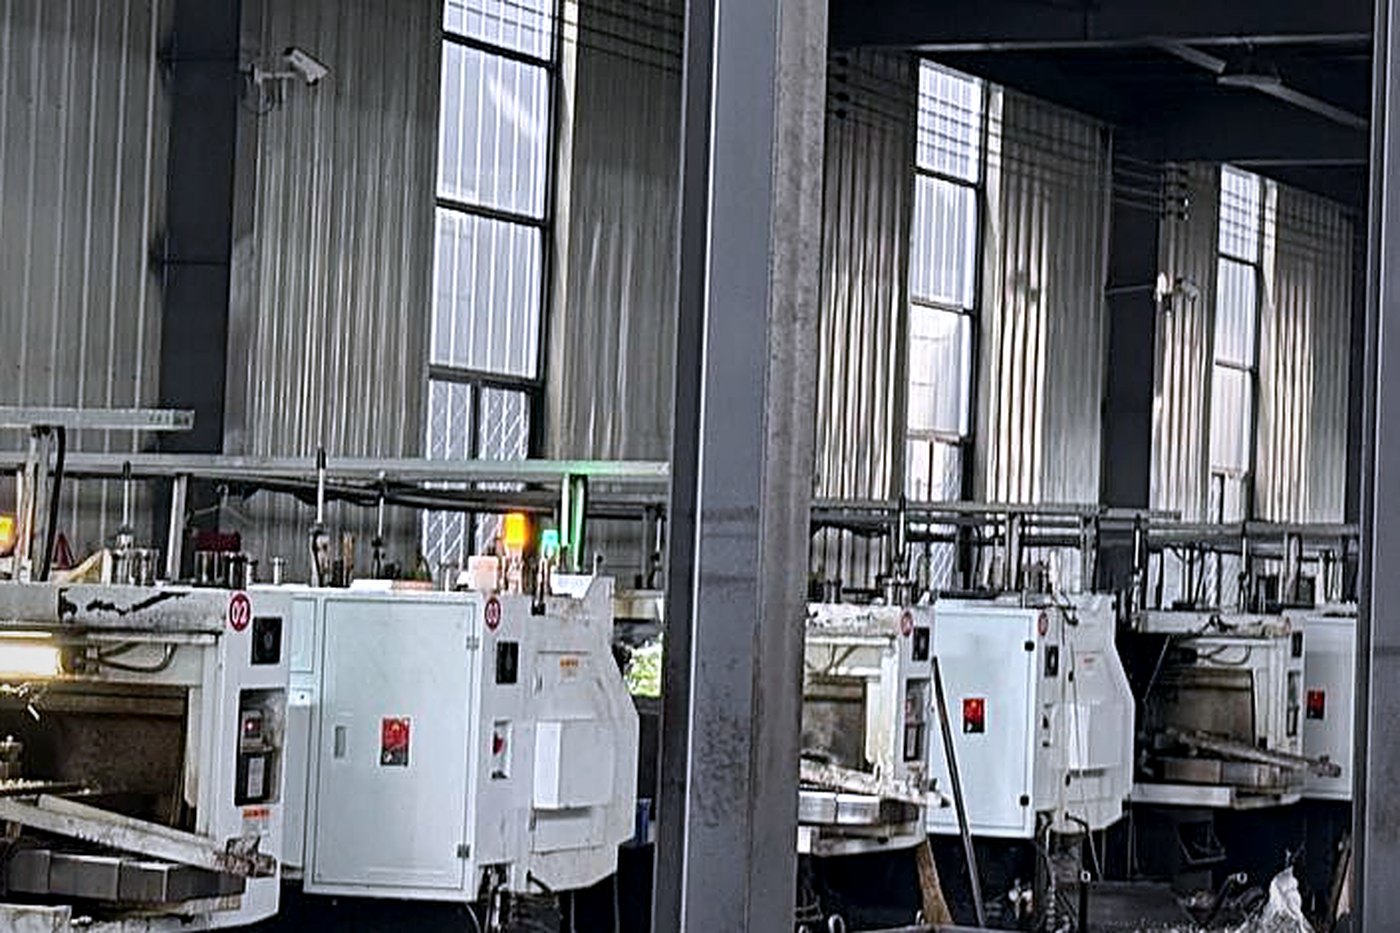
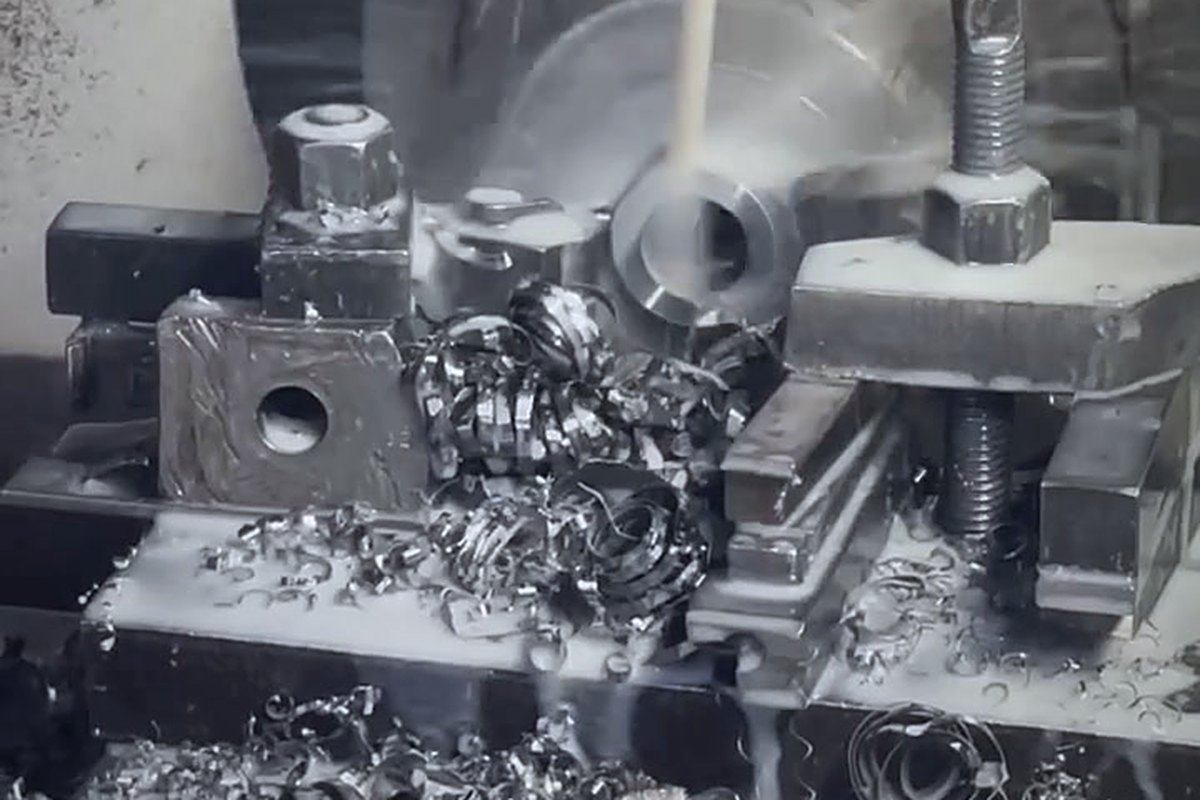
Токарные автоматы с прутковыми податчиками, ЧПУ, круглосуточная работа. Резьба и посадочные конусы проверяются калибрами по каждой наладке.

Фитинги больших размеров
Фитинги от DN32 до DN51 и выше, тяжёлые угольники, специальные исполнения.
Отдельная площадка с более крупными станками и штампами: крупногабаритные детали не ставят в одну очередь с массовыми — это дорого и для тех, и для других.

Фланцы
Фланцевые головки SAE 3000 и 6000 psi, прямые, 45° и 90°, а также фланцы ISO 6162.
Ковка в штампах, фрезерная и токарная обработка на обрабатывающих центрах, контроль плоскостности уплотнительной поверхности и посадки кольца.

Адаптеры и трубные соединения
Адаптеры всех резьбовых систем каталога и соединения с врезным кольцом DIN 2353.
Прутковая обработка на многошпиндельных автоматах и ЧПУ, штамповка корпусов угольников и тройников, полный контроль резьб по системам BSP, JIC, ORFS, метрической и NPT.
Оборудование и контроль
Все площадки оснащены современным оборудованием: токарные и фрезерные станки с ЧПУ, прутковые автоматы, холодновысадочные прессы, печи термообработки и собственные линии цинкования. Оборудование обновляется по мере роста серий, а не по мере износа.
Контроль качества выстроен на входе и на выходе. На входе проверяется сталь: марка по сертификату поставщика и выборочный химический анализ, состояние прутка и проволоки. На выходе каждая партия проходит проверку резьбы калибрами, размеров по чертежу, толщины покрытия и стойкости в соляном тумане на образцах-свидетелях. Протоколы испытаний предоставляются по запросу.
Как получают заготовки, зачем муфтам отжиг и из каких сталей делают детали, подробно рассказано в статье «Этапы производства».
Цеха
Пришлите спецификацию
Таблица, фотография фитинга или страница из каталога конкурента. Мы вернёмся с ценами, количеством в коробе и раскладкой по контейнеру.