Catálogo · Fábrica
Runline Hydraulics no es una sola planta sino varias fábricas en Zhuji, y cada una fabrica su propio producto. Esa especialización ofrece una mejor relación entre precio y calidad que una única fábrica «para todo».
Un casquillo, una brida y un adaptador parten de piezas en bruto distintas y necesitan máquinas y regímenes distintos. El casquillo se recalca en frío a partir de alambre y luego se recuece en horno; la brida se forja y se fresa; el adaptador se tornea de barra en un torno automático con alimentador. Una fábrica que hace una sola cosa ajusta a ella sus máquinas, su personal y su control de calidad, y la pieza cuesta menos que en una planta generalista que reajusta las mismas máquinas para pasar de casquillos a bridas.
Para el comprador es un solo catálogo y un solo contrato: el pedido se consolida en el almacén de Zhuji y sale en un contenedor desde Ningbo. En el marcado del lote se ve qué fábrica produjo cada artículo.
Cinco fábricas, cinco productos

Casquillos
Casquillos de prensado para manguera trenzada, espiral y de PTFE.
Recalcado en frío de alambre y barra, tratamiento térmico tras el conformado para que el casquillo fluya bajo las mordazas de la prensadora en vez de agrietarse. Diámetro interior y espesor de pared controlados en cada lote.

Racores pequeños
Espigas y racores para manguera de DN6 a DN25, la parte más numerosa del catálogo.
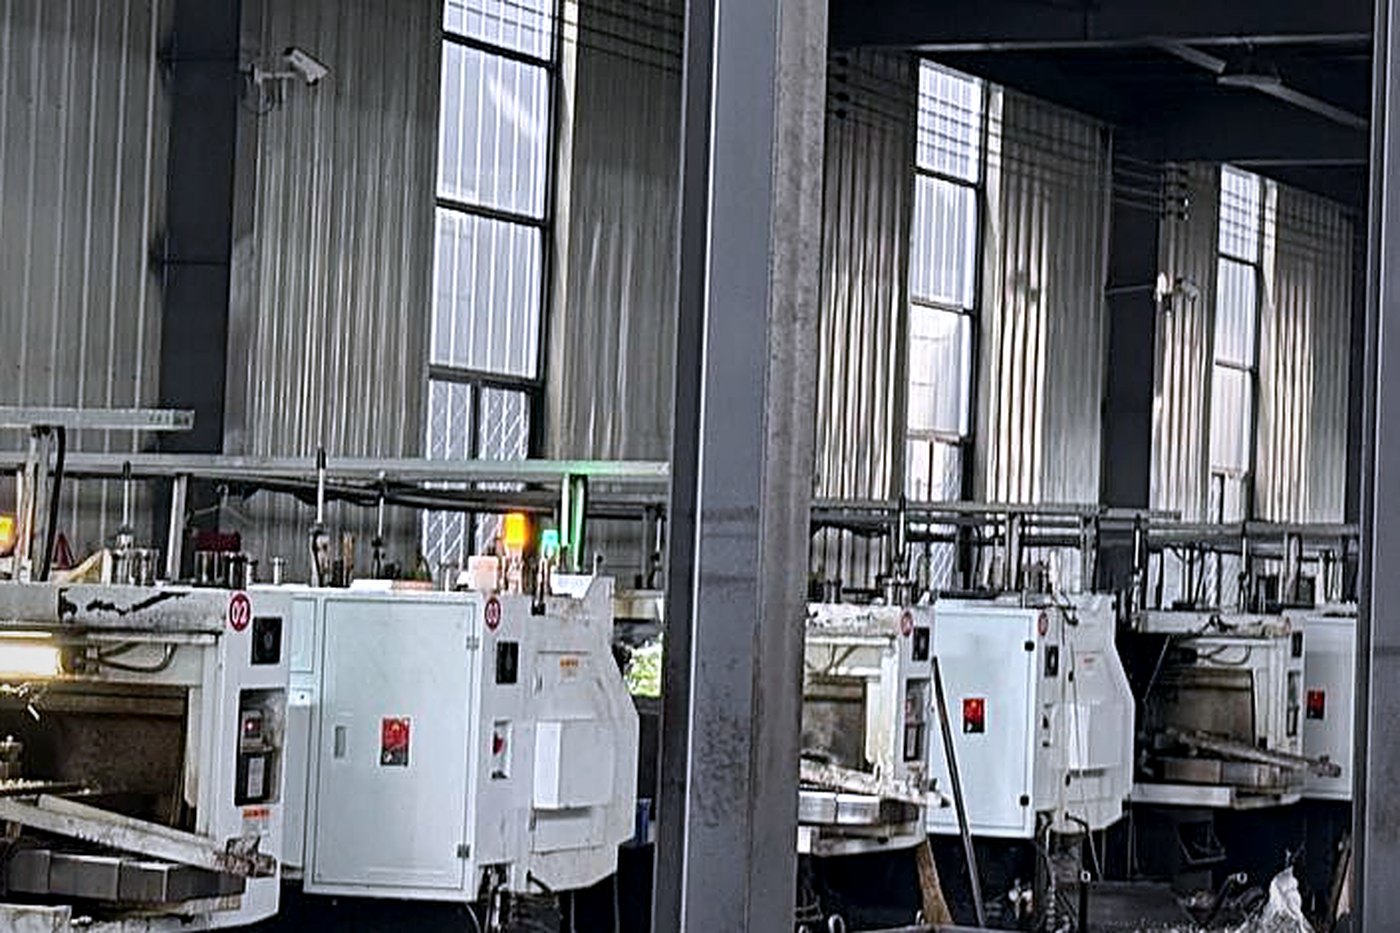
Tornos automáticos con alimentador de barra, CNC, producción continua. Roscas y conos de asiento verificados con calibres en cada puesta a punto.

Racores grandes
Racores de DN32 a DN51 y mayores, codos pesados, ejecuciones especiales.
Una fábrica aparte con máquinas y matrices mayores: las piezas grandes no comparten cola con las de gran serie, porque encarece ambas.

Bridas
Cabezas de brida SAE 3000 y 6000 psi, rectas, 45° y 90°, y bridas ISO 6162.
Forja en matriz, fresado y torneado en centros de mecanizado, control de planitud de la cara de sellado y del alojamiento de la junta tórica.

Adaptadores y uniones para tubo
Adaptadores de todos los sistemas de rosca del catálogo y uniones de anillo cortante DIN 2353.
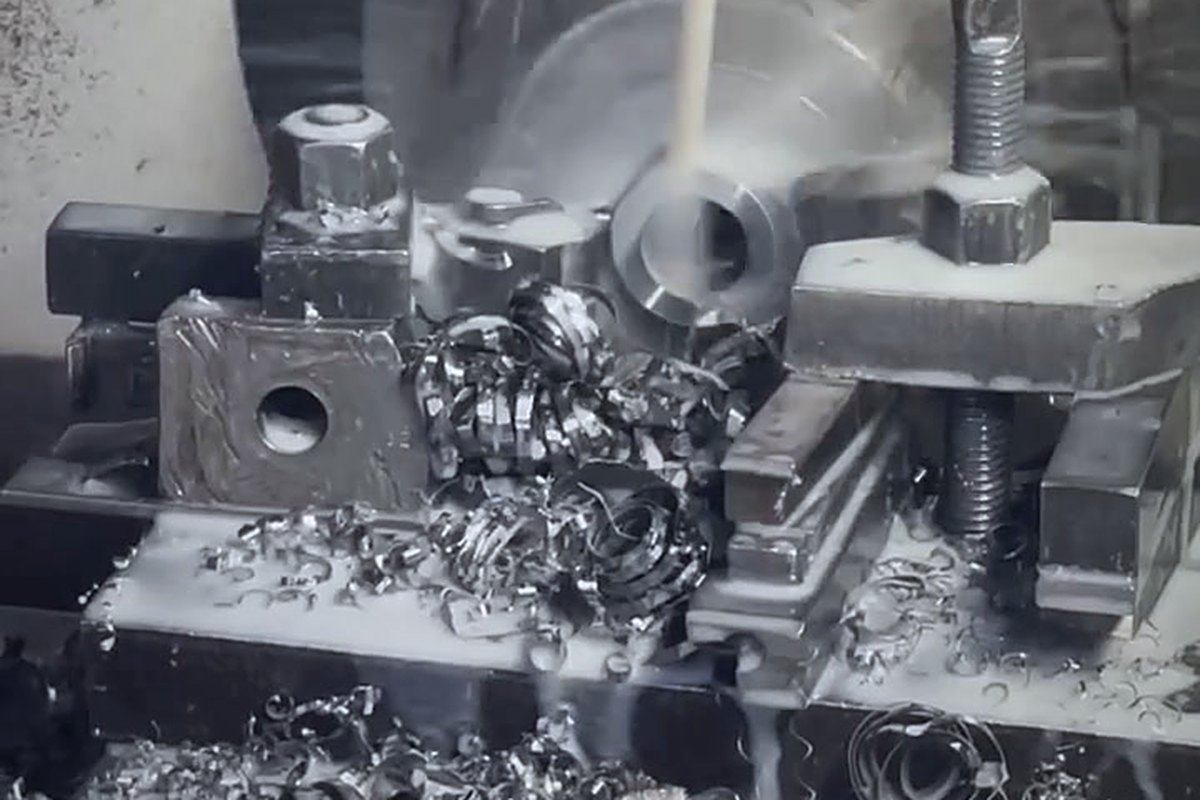
Mecanizado de barra en automáticos multihusillo y CNC, cuerpos de codo y te forjados, control completo de roscas BSP, JIC, ORFS, métrica y NPT.
Equipamiento y control
Todas las fábricas cuentan con equipo moderno: tornos y fresadoras CNC, automáticos con alimentador, prensas de recalcado en frío, hornos de tratamiento térmico y líneas propias de cincado. Las máquinas se renuevan a medida que crecen las series, no cuando se desgastan.
El control de calidad está montado a la entrada y a la salida. A la entrada se comprueba el acero: el grado según el certificado del proveedor y análisis químico por muestreo, y el estado de la barra y el alambre. A la salida cada lote pasa por verificación de roscas con calibres, dimensiones según plano, espesor del recubrimiento y niebla salina sobre probetas testigo. Los informes de ensayo se facilitan a petición.
Cómo se obtienen las piezas en bruto, por qué se recuecen los casquillos y de qué aceros se fabrican las piezas se explica en detalle en el artículo «Proceso de fabricación».
En planta
Envíenos su lista de piezas
Una hoja de cálculo, una foto de un racor o una página del catálogo de un competidor. Le responderemos con precios, cantidades por caja y cómo se llena un contenedor.