Katalog · Üretim tesisleri
Runline Hydraulics tek bir fabrika değil, Zhuji'de birden fazla üretim tesisidir ve her biri kendi ürününü yapar. Bu uzmanlaşma, tek bir “her şeyi yapan” fabrikaya göre daha iyi bir fiyat-kalite oranı sağlar.
Kovan, flanş ve adaptör farklı taslaklardan başlar; farklı makineler ve farklı rejimler gerektirir. Kovan en iyi telden soğuk dövülüp sonra fırında tavlanır; flanş dövülür ve frezelenir; adaptör barfiderli otomat tornada çubuktan tornalanır. Tek bir şey üreten tesis makinelerini, insanlarını ve kontrolünü o tek şeye göre kurar ve parça, aynı makinelerin kovandan flanşa yeniden ayarlandığı genel amaçlı bir fabrikaya göre daha ucuza çıkar.
Alıcı için bu tek katalog ve tek sözleşme gibi görünür: sipariş Zhuji'deki depoda konsolide edilir ve Ningbo'dan tek konteynerle çıkar. Hangi kalemi hangi tesisin ürettiği parti işaretinde görülür.
Beş tesis, beş ürün

Kovanlar
Örgülü, spiral ve PTFE hortumlar için pres kovanları.
Tel ve çubuktan soğuk dövme, kovanın pres kalıpları altında çatlamak yerine akması için şekillendirme sonrası ısıl işlem. Delik çapı ve et kalınlığı her partide kontrol edilir.

Küçük hortum rakorları
DN6'dan DN25'e nipeller ve hortum rakorları — kataloğun hacim olarak en büyük bölümü.
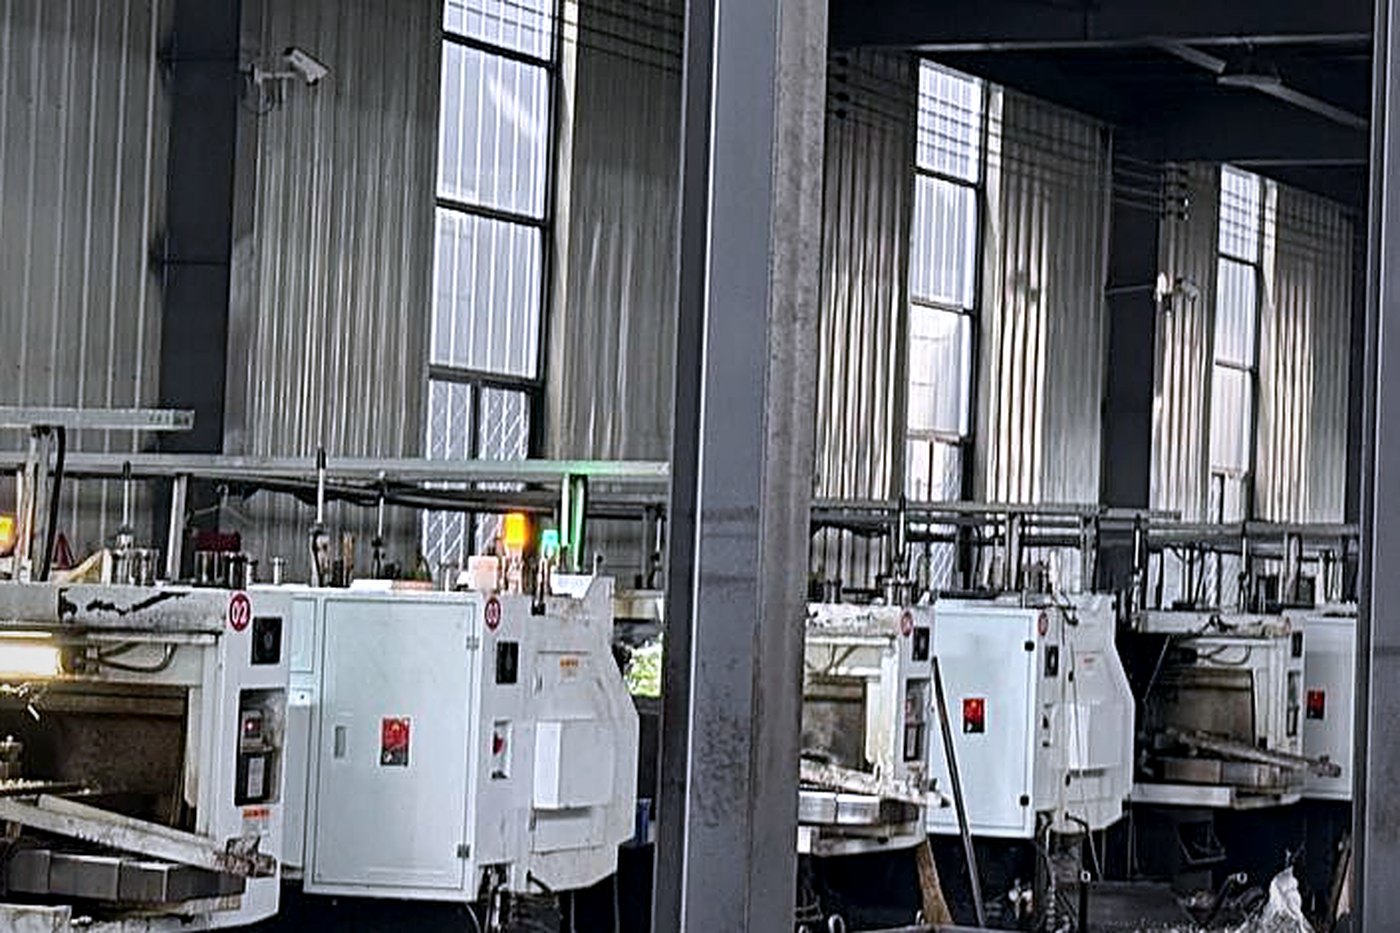
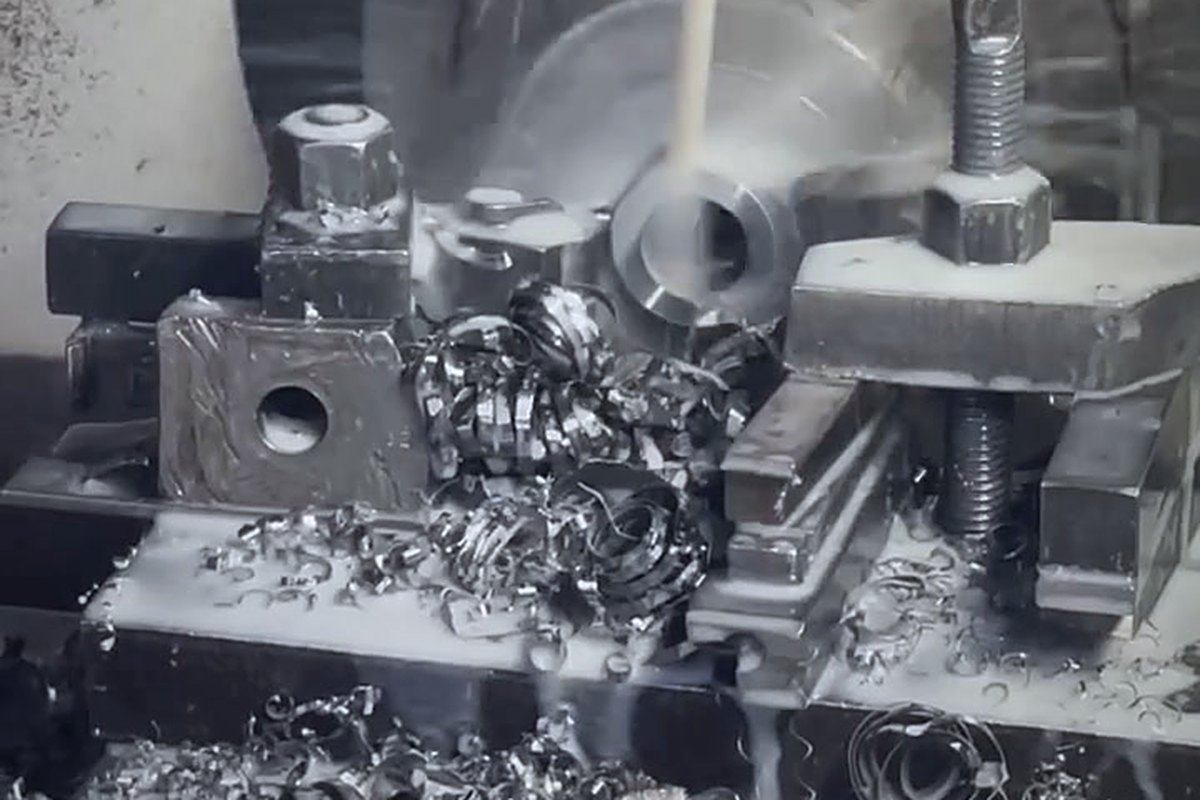
Barfiderli otomat tornalar, CNC, kesintisiz çalışma. Dişler ve yatak konileri her ayarda mastarla kontrol edilir.

Büyük hortum rakorları
DN32'den DN51'e ve üzeri rakorlar, ağır dirsekler, özel tipler.
Daha büyük makineli ve kalıplı ayrı bir tesis: büyük parçalar seri üretim parçalarıyla aynı sıraya girmez — bu ikisi için de pahalıdır.

Flanşlar
SAE flanş başlıkları 3000 ve 6000 psi, düz, 45° ve 90°, ve ISO 6162 flanşları.
Kalıpta dövme, işleme merkezlerinde frezeleme ve tornalama, sızdırmazlık yüzeyi düzlemselliği ve O-ring yatağı kontrolü.

Adaptörler ve boru bağlantıları
Kataloğun tüm diş sistemlerinde adaptörler ve DIN 2353 kesme bilezikli boru bağlantıları.
Çok milli otomatlarda ve CNC'de çubuk işleme, dövme dirsek ve T gövdeleri, BSP, JIC, ORFS, metrik ve NPT'de eksiksiz diş kontrolü.
Ekipman ve kontrol
Tüm tesisler modern ekipmanla çalışır: CNC torna ve frezeler, barfiderli otomatlar, soğuk dövme presleri, ısıl işlem fırınları ve tesis içi çinko kaplama hatları. Makineler yıprandıkça değil, seriler büyüdükçe yenilenir.
Kalite kontrol iki uçta kurulmuştur. Girişte: çelik kontrol edilir — tedarikçi sertifikasına göre kalite ve numune kimyasal analizi, çubuk ve telin durumu. Çıkışta: her parti mastarlarla diş, çizime göre ölçüler, kaplama kalınlığı ve şahit plakalarda tuz sisi direnci açısından kontrol edilir. Test raporları talep üzerine verilir.
Taslakların nasıl elde edildiği, kovanların neden tavlandığı ve parçaların hangi çeliklerden yapıldığı “Üretim aşamaları” makalesinde ayrıntılı olarak anlatılıyor.
Atölyeden
Parça listenizi gönderin
Bir tablo, bir bağlantı parçası fotoğrafı veya bir rakip katalog sayfası. Size fiyatlar, koli miktarları ve konteyner doluluğu ile döneriz.