Katalog · Zakłady
Runline Hydraulics to nie jedna fabryka, lecz kilka zakładów produkcyjnych w Zhuji, a każdy z nich wytwarza własny produkt. Taka specjalizacja daje lepszy stosunek ceny do jakości niż jedna fabryka „od wszystkiego”.
Tuleja zaciskowa, kołnierz i adapter powstają z różnych półwyrobów i wymagają różnych maszyn oraz różnych reżimów. Tuleję najlepiej spęczać na zimno z drutu, a potem wyżarzać w piecu; kołnierz kuje się i frezuje; adapter toczy się z pręta na automacie tokarskim z podajnikiem prętów. Zakład, który robi jedną rzecz, ustawia pod nią maszyny, ludzi i kontrolę, i część kosztuje mniej niż w fabryce uniwersalnej, gdzie te same maszyny przezbraja się z tulei na kołnierze.
Dla kupującego wygląda to jak jeden katalog i jedna umowa: zamówienie jest konsolidowane w magazynie w Zhuji i wyjeżdża w jednym kontenerze z Ningbo. Który zakład wykonał którą pozycję, widać w oznaczeniu partii.
Pięć zakładów, pięć produktów

Tuleje zaciskowe
Tuleje zaciskowe do węży oplotowych, spiralnych i PTFE.
Spęczanie na zimno z drutu i pręta, obróbka cieplna po kształtowaniu, żeby tuleja płynęła pod szczękami zakuwarki, a nie pękała. Otwór i grubość ścianki sprawdzane w każdej partii.

Małe końcówki do węży
Króćce i końcówki do węży od DN6 do DN25 — największa objętościowo część katalogu.
Automaty tokarskie z podajnikami prętów, CNC, praca całodobowa. Gwinty i stożki gniazd sprawdzane sprawdzianami przy każdym przezbrojeniu.

Duże końcówki do węży
Końcówki od DN32 do DN51 i większe, ciężkie kolanka, wersje specjalne.
Osobny zakład z większymi maszynami i matrycami: duże części nie czekają w kolejce za masowymi — to drogie dla obu stron.

Kołnierze
Głowice kołnierzowe SAE 3000 i 6000 psi, proste, 45° i 90°, oraz kołnierze ISO 6162.
Kucie matrycowe, frezowanie i toczenie na centrach obróbczych, kontrola płaskości powierzchni uszczelniającej i gniazda O-ringu.

Adaptery i złącza rurowe
Adaptery we wszystkich systemach gwintów z katalogu oraz złącza rurowe z pierścieniem wcinającym DIN 2353.
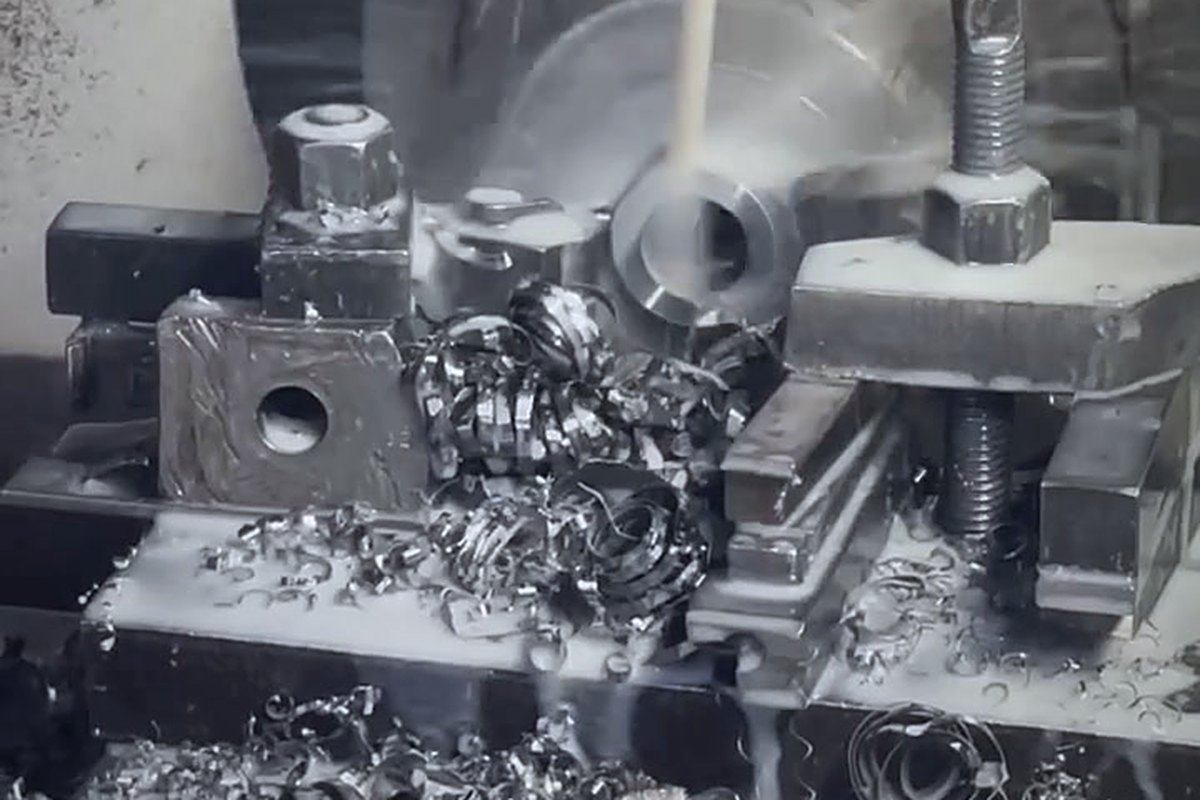
Obróbka z pręta na automatach wielowrzecionowych i CNC, kute korpusy kolanek i trójników, pełna kontrola gwintów BSP, JIC, ORFS, metrycznych i NPT.
Wyposażenie i kontrola
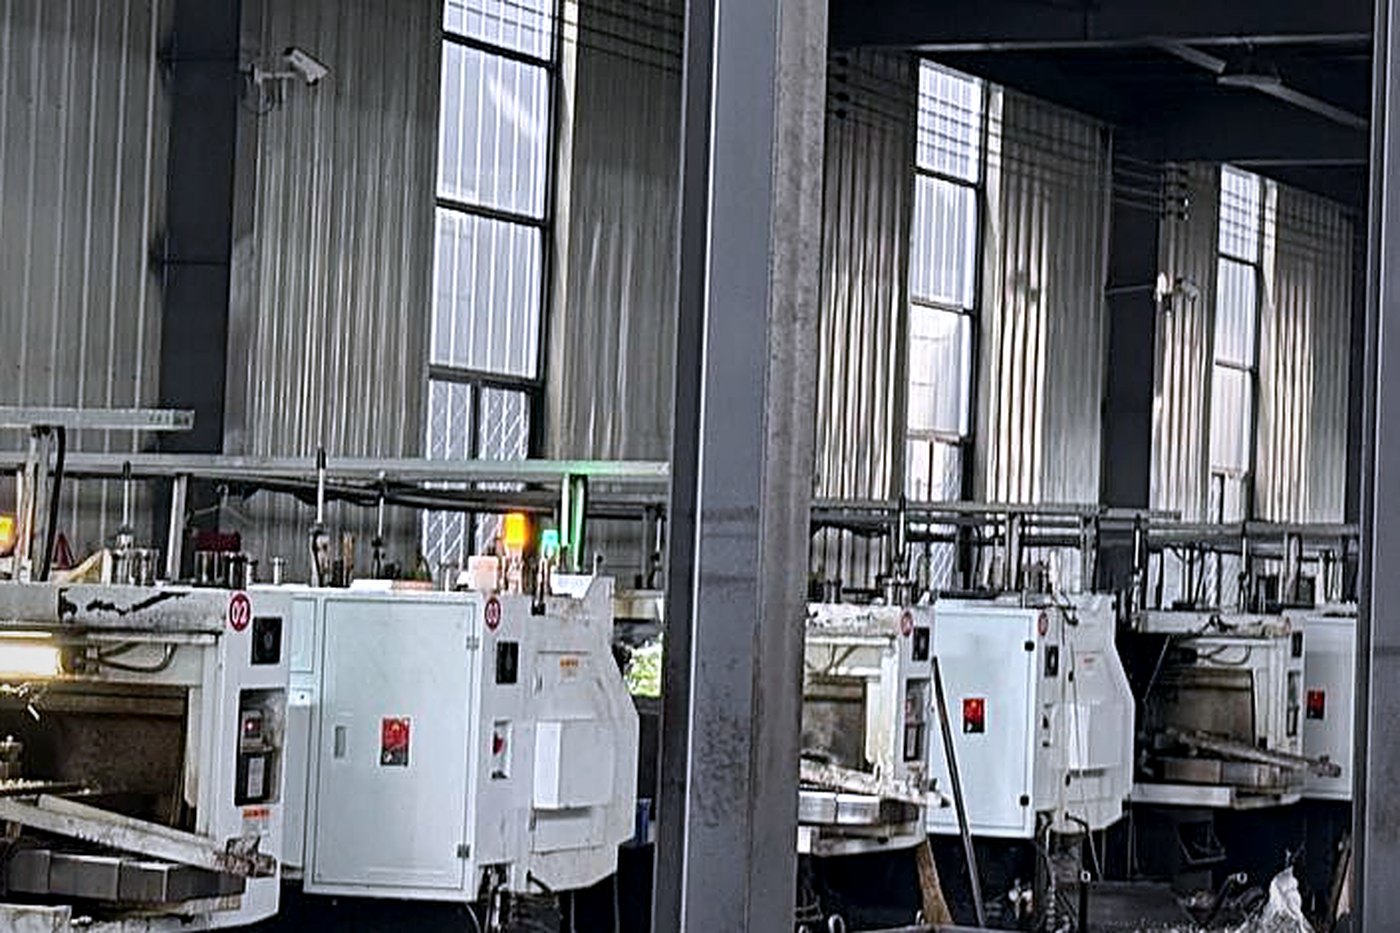
Wszystkie zakłady pracują na nowoczesnym wyposażeniu: tokarki i frezarki CNC, automaty z podajnikami prętów, prasy do spęczania na zimno, piece do obróbki cieplnej i własne linie cynkowania. Maszyny wymienia się w miarę wzrostu serii, a nie w miarę zużycia.
Kontrola jakości jest zbudowana na obu końcach. Na wejściu sprawdzana jest stal — gatunek według atestu dostawcy i wyrywkowa analiza chemiczna, stan pręta i drutu. Na wyjściu każda partia jest sprawdzana pod kątem gwintów sprawdzianami, wymiarów według rysunku, grubości powłoki i odporności w mgle solnej na płytkach świadkach. Sprawozdania z badań są dostępne na życzenie.
Jak powstają półwyroby, dlaczego tuleje zaciskowe są wyżarzane i z jakich stali wykonuje się części, szczegółowo opisuje artykuł „Etapy produkcji”.
Na hali produkcyjnej
Wyślij nam listę części
Arkusz kalkulacyjny, zdjęcie złącza lub strona z katalogu konkurencji. Odpowiemy z cenami, ilościami w kartonie i wypełnieniem kontenera.